
 Поиск продуктов
 ru
 简体中文
 English
 Español
ZN-L1165 Вертикальный обрабатывающий центр
Cat:Вертикальный обрабатывающий центр
Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. деталиЧетвертая ось редко делает машину быстрее. Он удаляет установку, при которой ваша терпимость была потеряна, и это единственная веская причина платить за это.
Корпус клапана доходит до стола с отверстиями на трёх гранях и позиционной выноской 0,02 мм между двумя из них. На трехосном вертикальном обрабатывающем центре это три настройки и три сброса исходной точки. На 4-осном вертикальном обрабатывающем центре с ЧПУ это одна установка и одна точка отсчета. Именно эта разница, а не скорость шпинделя в брошюре, и является тем, ради чего покупается четвертая ось.
Итак, первый вывод: четвертая ось окупается, когда семейство деталей имеет обработанные элементы более чем на двух гранях, заготовку можно захватить вокруг оси вращения, а партия повторяется достаточно часто, чтобы поглотить вращающийся блок, заднюю бабку, постпроцессор CAM и обучение оператора. Если какое-либо из этих трех условий не выполняется, трехосный станок с лучшим креплением заготовки обычно изготовит ту же деталь за меньшие деньги.
Эмпирическое правило: если перемещение детали между наладками занимает более 10 процентов времени цикла и патрон или центр могут его выдержать, проведите расчеты по четырем осям, прежде чем заказывать еще один трехосный станок.
В вертикальном обрабатывающем центре четвертая ось почти всегда представляет собой поворотный стол, установленный на стандартном столе, вращающий заготовку вокруг оси X, которая является осью A. Шпиндель по-прежнему перемещается по осям X, Y и Z. Изменения заключаются в том, что деталь можно подавать к инструменту под углом, а не разжимать и поворачивать вручную.
В индексированном режиме поворотный стол позиционирует деталь под фиксированным углом, зажимает и резка возобновляется; система управления рассматривает ее как дополнительную ось позиционирования. Стандартные выходные данные CAM обычно покрывают эту проблему, а поворотному блоку требуется только высокая точность позиционирования.
В одновременном режиме ось А перемещается, пока инструмент находится в резке, таким образом за один непрерывный проход создаются обернутые профили, спиральные отверстия и кулачковые формы. Для этого необходим постпроцессор, понимающий кинематику вращения, система управления со встроенным приводом вращения, а не добавленным позже, и программист, который раньше выполнял четырехосные работы.
Четвертая ось вертикального станка удерживает деталь на горизонтальной оси вращения под вертикальным шпинделем: крепление остается видимым, стружка выпадает, а оснастка является стандартной. Горизонтальный станок с поворотным паллетом обрабатывает большее количество граней за проход и лучше удаляет стружку из глубоких отверстий, но он стоит дороже и обычно требует приспособления для надгробия. Ниже куба размером примерно 500 мм вертикальный вариант обычно является более дешевым вариантом для начала.
| Конфигурация | Движение | Настройки для многогранной детали | Типичная посадка | Главный компромисс |
|---|---|---|---|---|
| Трехосный ВМК | Х, Ю, Я | От двух до четырех | Пластины, односторонняя работа, малый объем | Сброс данных между настройками |
| Индексировано 3 1 | Х, Ю, Я plus A positioning | Один к двум | Элементы под фиксированными углами вокруг детали | Нет непрерывной вращательной интерполяции |
| Одновременный четырехосный | Х, Ю, Я plus interpolated A | Один | Обернутые профили, кулачки, спиральные порты | Почтовые и таможенные проверки CAM |
| Пятиосный | Три линейных плюс два поворотных | Один | Сложные контуры и подрезы | Более высокая стоимость машины, программирования и столкновений. |
Работа, оправдывающая четвертую ось, редко бывает экзотической. Это повторяется, и угловое соотношение между гранями должно сохраняться от одной части к другой. Четыре семьи всплывают снова и снова:
Четвертая ось редко сокращает разрез. Он удаляет настройку, и именно в этой настройке исчезает большая часть допуска.
Автомобильная промышленность, новая энергетика, изготовление форм и обработка сапфиров — отрасли, где эта закономерность проявляется чаще всего. Объем — это то, что меняет арифметику: при производстве нескольких сотен деталей в месяц экономия времени на каждую деталь перевешивает гибкость ручной сборки.
Самая распространенная ошибка в спецификации — подобрать станок по длине детали и забыть о ее повороте. Для заготовки длиной 300 мм и шириной 220 мм требуется вращающийся блок, который может ее захватить, поворотный конверт, который освобождает колонну, и достаточный ход по оси Z влево, чтобы достичь верхней грани. Поворотный блок диаметром 250 мм может занять от 200 до 250 мм хода по оси Z еще до того, как деталь будет загружена.
Станок класса 1270 мм с автоматическим устройством смены инструмента представляет собой золотую середину: достаточный ход по оси X для размещения рядом друг с другом поворотного стола и задней бабки, достаточный ход по оси Z, чтобы освободить вращающийся корпус, и достаточно глубокий магазин, чтобы без остановки завершить смешанную программу сверления и фрезерования.
Проверьте интерференционный рисунок, а не фотографию в каталоге. На многих вертикальных обрабатывающих центрах устройство смены инструмента и большой поворотный стол делят пространство, а максимальный ход при полном магазине меньше, чем у инструментов, которые вы используете сегодня.
Точность поворотной оси зависит от способа удержания детали. Между центрами устраиваются валы; для коротких цилиндров подойдет трехкулачковый патрон или самоцентрирующиеся тиски; лицевая панель с нестандартными гнездами подходит для неудобных отливок. Каждый выбор меняет, какая часть детали висит без поддержки, а неподдерживаемая длина отображается как дребезг.
Точность вращения измеряется в угловых секундах, и это преобразование стоит выполнять вручную. Ось вращения с точностью до 15 угловых секунд, измеренная на радиусе 300 мм, вносит тангенциальную погрешность примерно 0,02 мм без учета погрешности шпинделя, термического роста или износа инструмента. При выноске истинного положения 0,05 мм это уже большая доля бюджета.
Постоянное вращение также нагревает вращающийся блок. Таблица, которая индексируется несколько раз за цикл, остается близкой к окружающей среде; тот, который интерполирует двадцатиминутные дрейфы, и дрейф попадает в угловое соотношение между объектами. Машины, созданные для этой работы, имеют большую массу в основании и колонне, и история точности начинается под столом, как описано в жесткая базовая конструкция и точность обработки .
Не планируйте позже прикручивать поворотный стол к трехкоординатному станку. Для управления требуется привод четвертой оси и проводка, геометрия должна быть повторно проверена, а поворотные устройства вторичного рынка могут усложнить гарантию и обслуживание. Если семейство детали существует, закажите ось вместе со станком.
Поскольку четырехосный вертикальный обрабатывающий центр — это конфигурация, а не элемент каталога, глубина проектирования имеет такое же значение, как и технические характеристики.
Jiangsu Chuangjia Machinery — один из производителей с такой вертикальной интеграцией. Основанная в 2000 году как производитель плоскошлифовальных станков и в настоящее время являющаяся частью группы Nantong Zhongnan Intelligent Technology, она управляет производственным парком площадью около 100 000 квадратных метров, в котором работают более 380 сотрудников, в том числе 30 старших инженеров и 20 инженеров по исследованиям и разработкам, а также собственный литейный цех, цех обработки листового металла и цех покраски, а также механическая обработка и сборка.
Это серия вертикальных обрабатывающих центров охватывает модели ZNL1160, ZNL1270, ZNL1580 и ZNL1890, а также ZNV1160, ZNV850 и ZNV855, с автоматическими устройствами смены инструмента, указанными в ZNL1270 и ZNV855. Эта же группа также производит портальные и горизонтальные обрабатывающие центры, резьбонарезные центры и прецизионные плоскошлифовальные станки.
Полезный тест во время посещения завода: пройдите от литейного цеха к участкам механической обработки и к столам центровки, не покидая производственную площадку. Собственное литье и центровка позволяют четырехосной конфигурации соответствовать тем же стандартам геометрии, что и трехосная версия того же станка.
Купите четвертую ось, когда семейство деталей реально, партии повторяются и заготовку можно захватить вокруг оси вращения. Укажите его на этапе заказа вместе с поворотным блоком, задней бабкой и опциями управления, а не рассматривайте как аксессуар, который будет добавлен позже.
Затем приложите усилия к спецификации там, где это проявляется в детали: диаметр поворота, оставшийся ход по оси Z, зазор инструмента и жесткость всего, что находится под столом. Сделайте все правильно, и четвертая ось выполнит то, что должна была сделать: одну настройку, одну базу данных и допуск, который сохранится до второй грани.

Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. детали
Станина имеет перевернутую Т-образную структуру, стол перемещается вокруг (ось X), передняя бабка перемещается вверх и вниз (ось Y), а колонна перемещ...
См. детали
Сверлильно-резьбонарезной многоцелевой станок ZN-T8 отличается простотой в эксплуатации, высокой надежностью, сверхвысокой себестоимостью и в основном...
См. детали
Сверлильно-резьбонарезной многоцелевой станок ZN-T20 отличается простотой в эксплуатации, высокой надежностью, сверхвысокой себестоимостью и в основно...
См. детали
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны облад...
См. детали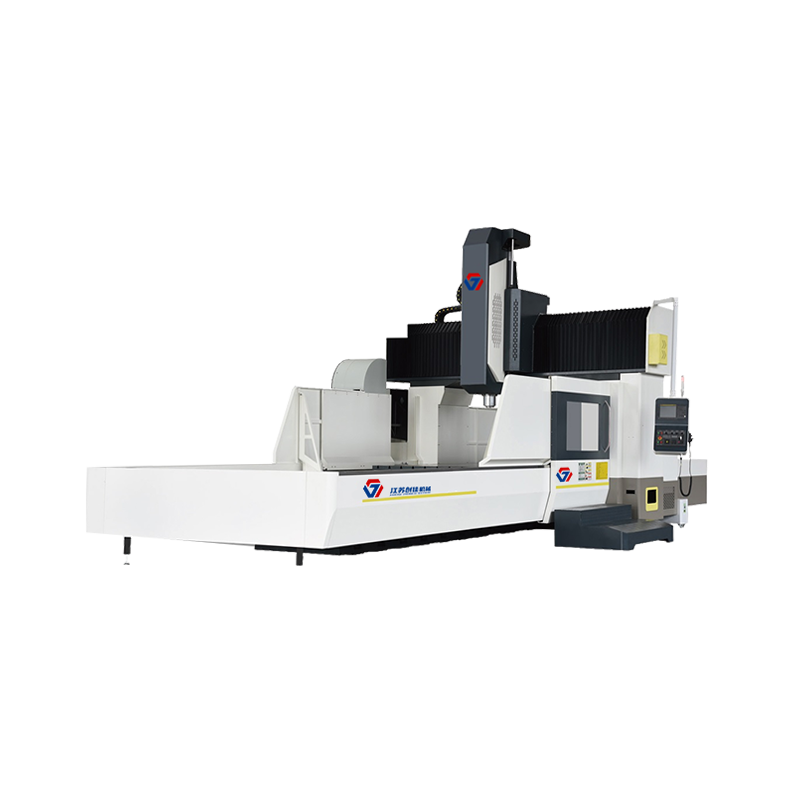
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны об...
См. детали
Высокая точность / высокая скорость / простота в эксплуатации плоскошлифовальный станок с ЧПУ, гидравлическая система оси X / сервопривод оси YZ / сис...
См. детали
Высокая точность / высокая скорость / простота в эксплуатации плоскошлифовальный станок с ЧПУ, гидравлическая система оси X / сервопривод оси YZ / сис...
См. детали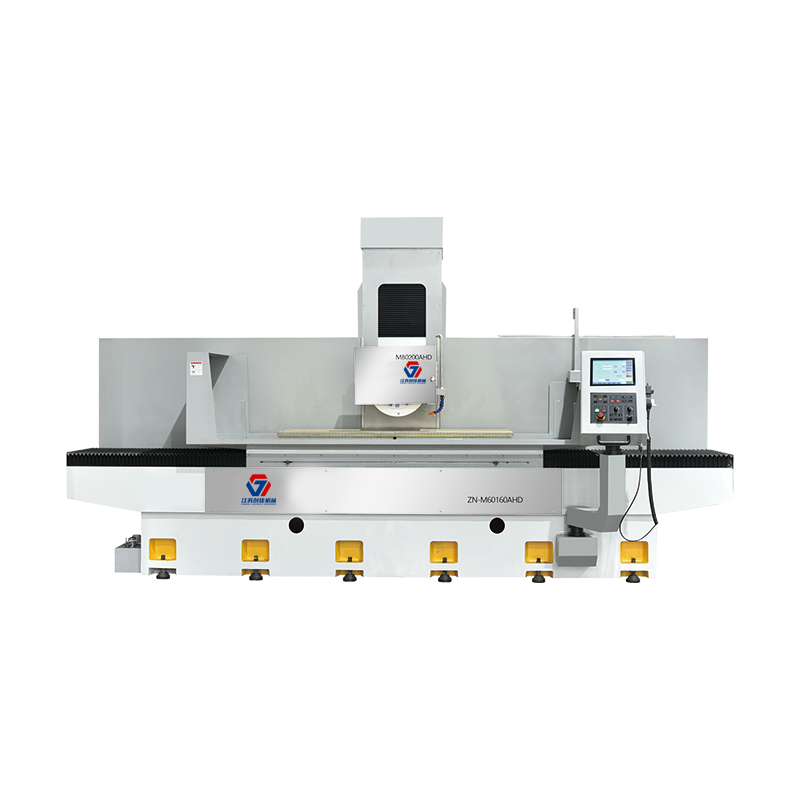
Станок в основном подходит для прецизионного шлифования различных металлических материалов, таких как плоскости, ступени и определенная форма, и широк...
См. детали
Трехосная опорная поверхность этой серии портальных обрабатывающих центров оснащена прочной роликовой линейной направляющей, которая проста в обслужив...
См. детали
Все права Jiangsu Chuangjia Machinery Co., LTD.
