
 Поиск продуктов
 ru
 简体中文
 English
 Español
ZN-L1165 Вертикальный обрабатывающий центр
Cat:Вертикальный обрабатывающий центр
Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. деталиКогда вы обрабатываете алюминиевые корпуса, сверляете и нарезаете тысячи отверстий за смену или обеспечиваете идеальную обработку поверхности, 3-осевой линейный рельс с ЧПУ вертикальный обрабатывающий центр часто превосходит коробчатую машину. Вывод прост: линейные направляющие обеспечивают более быстрые перемещения, лучшую точность позиционирования и более стабильную производительность в долгосрочной перспективе. Но их предельная жесткость означает, что они не являются правильным выбором для тяжелой черновой обработки стальных или чугунных заготовок. В этом руководстве подробно описаны структура, характеристики, критерии выбора и реальные компромиссы.
В 3-осном вертикальном обрабатывающем центре с ЧПУ используются три линейные оси — X, Y и Z — с линейными направляющими вместо закаленных коробчатых направляющих. Шпиндель расположен вертикально, то есть инструмент направлен вниз к рабочему столу. Под «линейной направляющей» подразумеваются линейные направляющие с рециркуляцией, обычно роликового или шарикового типа, которые несут колонну, стол и шпиндельную головку.
Это различие имеет значение, поскольку линейные направляющие имеют гораздо меньшее трение, чем коробчатые направляющие. Это более низкое трение обеспечивает более быстрое ускорение, более высокую скорость ускоренного перемещения и более точную интерполяцию. Типичный трехосный рельсовый рельс VMC может развивать скорость от 36 до 48 м/мин и обеспечивать точность позиционирования в пределах 0,005 мм на ходу 300 мм. Машины с коробчатыми путями обычно развивают скорость от 15 до 24 м/мин и используют для демпфирования прерывистое трение.
Для высокоскоростного сверления, нарезания резьбы и легкого фрезерования цветных металлов конструкция линейного рельса является выбором по умолчанию. Например, станок ZNV850 построен на этом принципе и предназначен для 3-осевой высокоскоростной обработки при компактных размерах.
Выбор между линейными направляющими и коробчатыми направляющими не означает, что одна из них лучше всех. Речь идет о соответствии типа руководства рабочей нагрузке. В таблице ниже суммированы практические различия.
| Характеристика | Линейная направляющая (линейная направляющая) | Box Way (жесткий рельс) |
|---|---|---|
| Коэффициент трения | 0,002–0,005 | 0,05–0,15 |
| Ускоренный ход | 36–60 м/мин | 15–30 м/мин |
| Гашение вибрации | Нижний; зависит от предварительной загрузки | Высшее; естественное демпфирование |
| Тяжелая черновая обработка | Ограничено номинальной нагрузкой на рельсы | Отлично подходит для глубоких порезов |
| Точность с течением времени | Очень стабильный при правильной смазке | Требует частой регулировки |
| Лучшее для | Алюминий, сверление, нарезание резьбы, высокоскоростное фрезерование | Сталь, чугун, черновая обработка с большими полостями |
Если ваши детали в основном состоят из алюминия или тонкостенной стали, а время вашего цикла зависит от быстрой смены инструмента и быстрых перемещений между отверстиями, линейный рельс — это то, что вам нужно. Если вы снимаете 5 мм заготовки со стального блока 4140 с помощью торцевой фрезы 100 мм, коробчатые направляющие будут держаться лучше и прослужат дольше.
"Линейно-рельсовые машины не слабее - они по-другому сильны. Ошибка заключается в том, чтобы просить их выполнять работу, для которой они никогда не были предназначены".
3-осевой VMC перемещает инструмент только по осям X, Y и Z. Это означает, что он может фрезеровать плоские поверхности, карманы, пазы и ступеньки; схемы сверления и летки; и сверлить точные диаметры. Он не может одновременно наклонять инструмент или вращать заготовку, поэтому он не может создавать поверхности сложной формы или подрезы за одну установку.
Для призматических деталей с элементами на нескольких гранях вам потребуется либо несколько установок, либо поворотный стол с 4-й осью. Если на вашем чертеже присутствуют лопасти рабочего колеса, лопатки турбины или глубокие трехмерные полости, то 5-осевой станок подойдет вам. Для всего остального — кронштейнов, пластин, корпусов, коллекторов и оснований пресс-форм — 3-осевой линейный рельс VMC является наиболее экономичным решением.
Чтобы понять, как станок на самом деле выполняет цикл, включая смену инструмента и поток СОЖ, см. Рабочий процесс вертикального обрабатывающего центра . В этой статье объясняется последовательность действий от запуска шпинделя до выгрузки детали.
При сравнении 3-осевых VMC с линейным рельсом большая часть разницы в производительности определяется пятью характеристиками: размер хода, скорость шпинделя, ускоренный ход, время смены инструмента и класс предварительного натяга направляющей. В таблице ниже перечислены типичные диапазоны для машины среднего размера.
| Спецификация | Начальный уровень | Уровень производства |
|---|---|---|
| перемещение по осям X/Y/Z | 600×400×500 мм | 1100 × 600 × 600 мм |
| Скорость шпинделя | 8000 об/мин | 12 000–15 000 об/мин. |
| Ускоренный ход | 30 м/мин | 48 м/мин |
| Время смены инструмента | 3–5 с | 1,5–2,5 с |
| Точность позиционирования | ±0,008 мм | ±0,005 мм |
| Повторяемость | ±0,005 мм | ±0,003 мм |
Для производственных работ устройство смены инструмента имеет такое же значение, как и шпиндель. Такой станок, как ZNL1270, с автоматическим устройством смены инструмента сокращает время простоев и обеспечивает высокую повторяемость при больших тиражах. Проверьте, использует ли ATC механический рычаг или кулачковый привод, и подтвердите время от инструмента к инструменту с помощью секундомера во время демонстрации.
3-осевые VMC с линейным рельсом широко используются в автомобильных деталях, новых энергетических компонентах, изготовлении пресс-форм и обработке сапфира. Каждое приложение предъявляет к машине разные требования.
Если ваши детали в основном состоят из алюминия или меди, линейный рельс почти всегда будет правильным выбором. Для закаленной стали с твердостью выше 45 HRC рассмотрите машину коробчатого типа или гибридную конструкцию.
Покупатели часто сосредотачиваются на скорости шпинделя и игнорируют систему направляющих, отливочную массу и стратегию термической компенсации. Вот наиболее распространенные ошибки и способы их избежать.
Предупреждение: Не покупайте линейный рельсовый станок для тяжелой черновой обработки стали или чугуна. Рельсы изнашиваются преждевременно, и точность снижается в течение 12–18 месяцев.
Информация: Проверьте класс преднатяга линейной направляющей. Для высокоточной работы используйте предварительный натяг от 0,02С до 0,05С. Для общего помола приемлема температура от 0,05°С до 0,1°С.
Успех: Попросите сделать пробный разрез вашего материала. Измерьте качество поверхности и диаметр отверстия в начале и конце 4-часового пробега. Это говорит вам больше, чем просто технические характеристики.
Для высокоточной работы такой станок, как ZNL1160, сочетает в себе жесткую основу с прецизионными линейными направляющими и шпиндель с термокомпенсацией. Он предназначен для применений, где повторяемость 0,005 мм не является обязательной.
3-осевой вертикальный обрабатывающий центр с ЧПУ для линейного рельса — это правильный инструмент, когда скорость, точность и качество поверхности имеют большее значение, чем грубая сила резания. Он превосходно справляется с алюминием, сверлением, нарезанием резьбы и легким фрезерованием. Он справляется с черновой обработкой тяжелой стали. Перед покупкой подтвердите предварительную нагрузку направляющей, ускоренный ход, время смены инструмента и литейную массу. Испытайте машину на собственном материале. Если результаты сохранятся в конце длительного периода, вы нашли машину, которая окупит себя.

Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. детали
Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. детали
Сверлильно-резьбонарезной многоцелевой станок ZN-T6 отличается простотой эксплуатации, высокой надежностью, сверхвысокой экономической эффективностью,...
См. детали
Сверлильно-резьбонарезной многоцелевой станок ZN-T20 отличается простотой в эксплуатации, высокой надежностью, сверхвысокой себестоимостью и в основно...
См. детали
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны облад...
См. детали
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны облад...
См. детали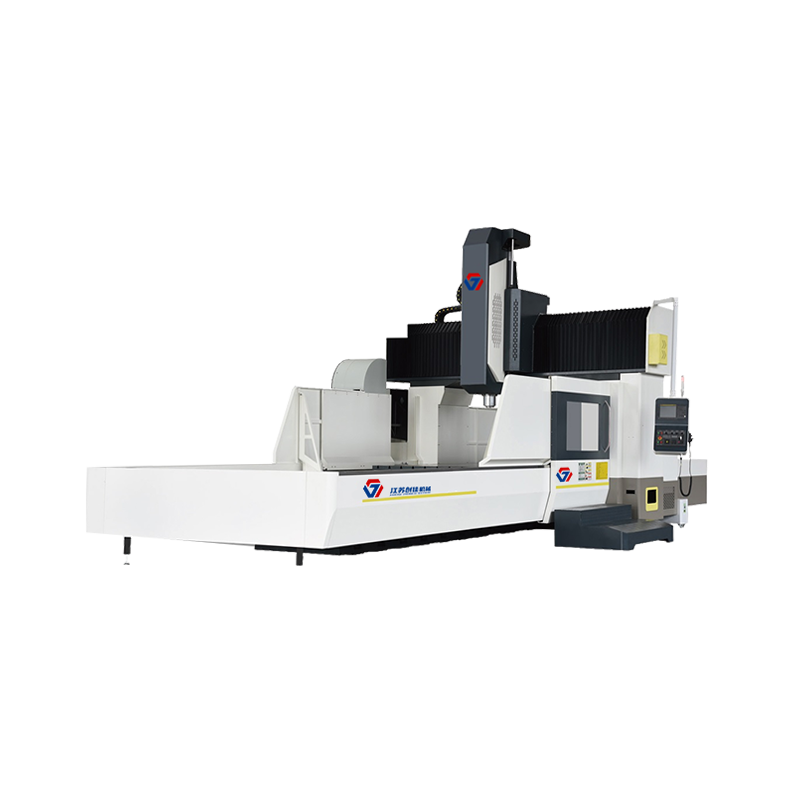
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны об...
См. детали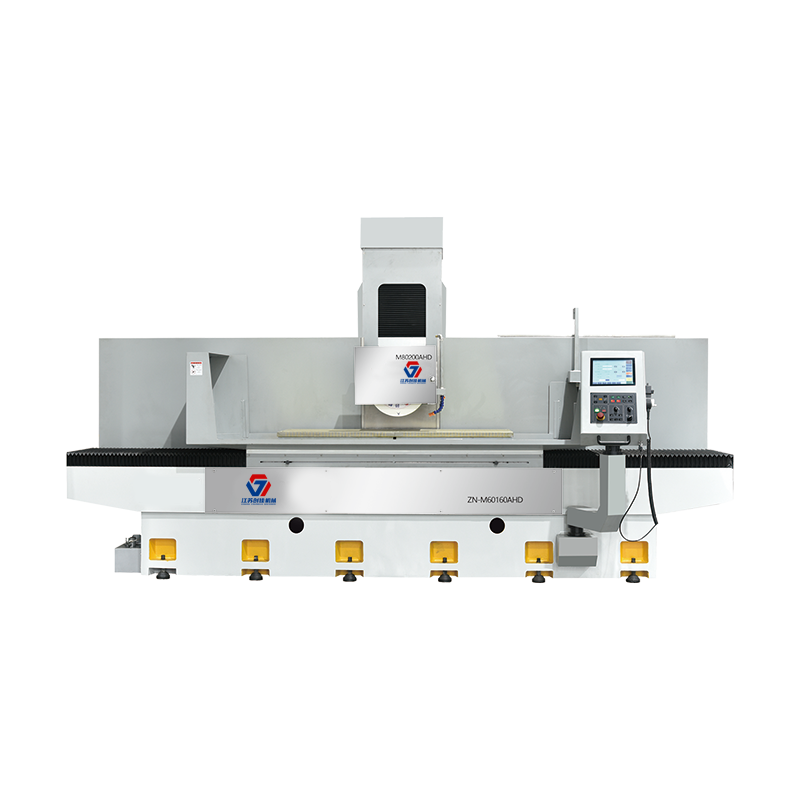
Станок в основном подходит для прецизионного шлифования различных металлических материалов, таких как плоскости, ступени и определенная форма, и широк...
См. детали
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны об...
См. детали
Трехосная опорная поверхность этой серии портальных обрабатывающих центров оснащена прочной роликовой линейной направляющей, которая проста в обслужив...
См. детали
Все права Jiangsu Chuangjia Machinery Co., LTD.
