
 Поиск продуктов
 ru
 简体中文
 English
 Español
ZN-V850 Вертикальный обрабатывающий центр
Cat:Вертикальный обрабатывающий центр
Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. деталиДве колонны, одна поперечная балка и полоса допуска, которая либо выдерживает двухсменное производство, либо незаметно исчезает на третий год. Что необходимо урегулировать на бумаге до подписания заказа на поставку.
Основание формы размером 2400 × 1600 мм поставляется с четырьмя готовыми карманами, наклонными выступами ватерлинии и выноской плоскостности 0,05 мм по всей поверхности. На вертикальном обрабатывающем центре с C-образной рамой диаметром 1000 мм эта деталь состоит из трех установов, трех повторных зажимов и набора ошибок, который отдел контроля обнаруживает раньше, чем это делает клиент.
Первый вывод: как только заготовка проходит примерно 1500 мм по одной оси или требует резки трех или более граней за один зажим, двухстоечный портальный обрабатывающий центр с ЧПУ перестает быть дорогим вариантом и обычно становится более дешевым, поскольку он удаляет настройки. Более сложный вопрос – второй. Сохранит ли он толерантность после пяти лет двухсменной работы? Этот ответ определяется структурой, а не контрольным брендом.
Две колонны поднимаются из станины, их пересекает поперечный рельс, по которому движется шпиндельная головка или плунжер. Отличие от машины с С-образной рамой не косметическое. В конструкции C-образной рамы шпиндель свисает с одной стороны одной колонны, поэтому сила резания отталкивает эту колонну от заготовки, и колонна растет по мере нагревания шпинделя. Двухколонный станок замыкает контур с обеих сторон: две колонны распределяют нагрузку, а тепловая масса остается примерно симметричной относительно центральной линии шпинделя. Именно эта симметрия объясняет, почему портал сохраняет плоскость на 2-метровой поверхности, в то время как машина с С-образной рамой начинает спорить сама с собой.
Поэтому в первую очередь необходимо проверить отливки станины и колонны, поперечное сечение рельса, секцию подъемника и грузоподъемность стола. Портал, перевозящий заготовку массой 12 т, ведет себя совсем иначе, чем портал, перевозящий пластину массой 3 т, даже если перемещение по оси X одинаково.
Большая часть разрыва между двумя предложениями Gantry обусловлена тремя решениями, ни одно из которых не связано с краской.
| Макет | Как оно движется | Лучше всего подходит | Следите за |
|---|---|---|---|
| Фиксированная поперечина, передвижной стол | Стол перемещается по оси X, высота рельса фиксирована. | Плоские широкие пластины одинаковой толщины. | Ограниченный диапазон Z; длительное путешествие за столом требует места на полу |
| Вертикально-подвижная поперечина, фиксированный стол | Рельс поднимается и опускается, работа остается зажатой | Высокие, тяжелые детали, которые никогда не следует повторно зажимать | Жесткость зажима рельсов и температурные характеристики |
| Передвижная колонна (портальное перемещение) | Колонны движутся по длинному руслу | Типовая планка, профиль и очень длинные детали | Длина грядки, выравнивание и стоимость фундамента |
| Пятиосная головка на ползуне | Поворотно-наклонная головка плюс линейные оси | Угловые карманы и контурные поверхности | Наложение ошибок на ось; стоимость программирования |
Перемещение по каталогу X, Y и Z измеряется между механическими пределами, а не между действительно необходимыми вам поверхностями. Полезный размер — это деталь, плюс крепежная пластина, плюс самый длинный инструмент в программе, плюс зажимной зазор минус запас прочности, который большинство магазинов устанавливают на уровне 100 мм. Покупатели, которые определяют размер станка только по чертежу детали, обычно удовлетворяют недостающим 150 мм, когда торцевая фреза входит в рез.
В техническом соглашении указаны три цифры: максимальная нагрузка на стол в килограммах, расстояние от торца шпинделя до стола на обоих концах хода Z и полезная высота под поперечиной. Портал, рассчитанный на 8 т в центре стола, в крайних случаях может нести меньше, и об этом стоит поговорить до доставки, а не после.
Информация — изложите претензии о толерантности в письменной форме
Геометрическая точность обычно проверяется по стандарту ISO 230-1, а точность позиционирования и повторяемость – по стандарту ISO 230-2 с использованием лазерного интерферометра или шкалы Ballbar. Спросите, какие инструменты и какие оси охватываются приемочными испытаниями. Цитата, в которой упоминается число, но не метод, является маркетинговой фигурой.
Покупатели портальных устройств склонны переоценивать скорость шпинделя и занижать крутящий момент. Торцевая фреза диаметром 200 мм, снимающая 4 мм со стальной пластины, требует крутящего момента на низких оборотах, жесткого толкателя и тяжелых направляющих; 12 000 об/мин не имеют значения для этого сокращения. Там, где используется алюминий или графит, приоритеты меняются, и быстрые пороги и большой объем охлаждающей жидкости имеют большее значение, чем грубая сила резания.
Термическое поведение — это более тихая половина той же проблемы. Симметричный гентри растет более предсказуемо, чем С-образная рама, но он все равно растет. Машина, которая начинает двенадцатичасовой цикл в холодном состоянии, заканчивает его с геометрией, отличной от той, которая провела 30-минутный прогрев. Предприятиям, требующим строгой проверки плоскостности, следует записать этот разогрев в технологическую карту, а не оставлять его на усмотрение оператора.
Внимание — пол является частью машины
Портал, выровненный по полу, который позже осядет, будет перекручиваться, и первым симптомом обычно является проблема с плоскостностью, виной которой является шпиндель. Подтвердите толщину плиты, установите изолирующие прокладки и повторно проверьте выравнивание после первого месяца производства.
Поворотно-наклонная головка или поворотный стол на большом портале являются настоящим инструментом повышения производительности, когда деталь имеет угловые карманы, контурные поверхности или элементы на пяти гранях, поскольку они устраняют настройки, для которых в противном случае потребовался бы кран. Это дорогой способ обработки плоских пластин.
Решение сводится к бюджету точности. Каждая добавленная ось вносит свою собственную ошибку, и машину необходимо проверять объемно, а не по одной оси за раз. Если работа под углом занимает небольшую часть цикла, лучше использовать фиксированную головку и правильно выбранное приспособление; если геометрия является точкой детали, подходящим инструментом будет пятиосный портал класса ZNLM2214.
Детали, которые помещаются внутри куба размером 600 мм и выполняются в объеме, относятся к вертикальному обрабатывающему центру. Призматические детали, требующие четырех граней за один зажим, относятся к горизонтальный обрабатывающий центр , где стружка отваливается от шпинделя практически сама собой. Большие и тяжелые детали, которые должны оставаться зажатыми, должны находиться на портале.
Настоящей границей является не только размер детали, но и стоимость ее перемещения. Когда время крана, крепления и риск повторной установки превышают разницу в цене между форматами станков, портальный станок выигрывает по стоимости детали.
Разрыв между станком, прошедшим акт приемки, и станком, производящим хорошие детали, закрывается контрольным разрезом, а не спецификацией. Попросите распил на репрезентативной заготовке, на реальном приспособлении, с настоящей программой.
Успех — практический список приемок
Покупка у строителя, который контролирует части цепи, определяющие жесткость, также помогает. Jiangsu Chuangjia Machinery, входящая в состав группы Nantong Zhongnan Intelligent Technology, занимается производством станков с 2000 года, начиная с прецизионных плоскошлифовальных станков и заканчивая обрабатывающими центрами. Группа владеет собственными литейными, листовыми и покрасочными цехами площадью около 100 000 квадратных метров, в которых работают более 380 сотрудников, включая 30 старших инженеров и 20 инженеров по исследованиям и разработкам, а также имеет специализированный научно-исследовательский институт шлифовальных машин. Отливки, покраска и сборка под одной крышей имеют значение, когда колонну или станину необходимо повторно обработать.
линейка портальных обрабатывающих центров охватывает двухколонные, сверхмощные, ременные и пятиосные компоновки наряду с вертикальными, горизонтальными и сверлильно-нарезными станками, с опубликованными областями применения в области сапфира, автомобилестроения, новой энергетики и изготовления пресс-форм.
Размер конверта зависит от приспособления, а не от чертежа детали. Выбирайте расположение рельсов в зависимости от того, как расположена заготовка, шпиндель из материала и направляющую систему из глубины резания. Затем предложите строителю указанный метод испытаний, отчет лазера или Ballbar и тестовый разрез вашего собственного класса детали. Двухколонный портальный обрабатывающий центр с ЧПУ, купленный по конструкции, а не по фигурам перемещения, сохраняет допуски при поступлении следующего поколения деталей.

Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. детали
Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. детали
Эта серия обрабатывающих центров закреплена на одной колонне А-образной формы, мобильная конструкция верстака, высокая жесткость основных частей, легк...
См. детали
Станина имеет положительную Т-образную структуру, стол перемещается вперед и назад (ось Z), передняя бабка перемещается вверх и вниз (ось Y), а колонн...
См. детали
Сверлильно-резьбонарезной многоцелевой станок ZN-T6 отличается простотой эксплуатации, высокой надежностью, сверхвысокой экономической эффективностью,...
См. детали
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны облад...
См. детали
Высокая точность / высокая скорость / простота в эксплуатации плоскошлифовальный станок с ЧПУ, гидравлическая система оси X / сервопривод оси YZ / сис...
См. детали
Высокая точность / высокая скорость / простота в эксплуатации плоскошлифовальный станок с ЧПУ, гидравлическая система оси X / сервопривод оси YZ / сис...
См. детали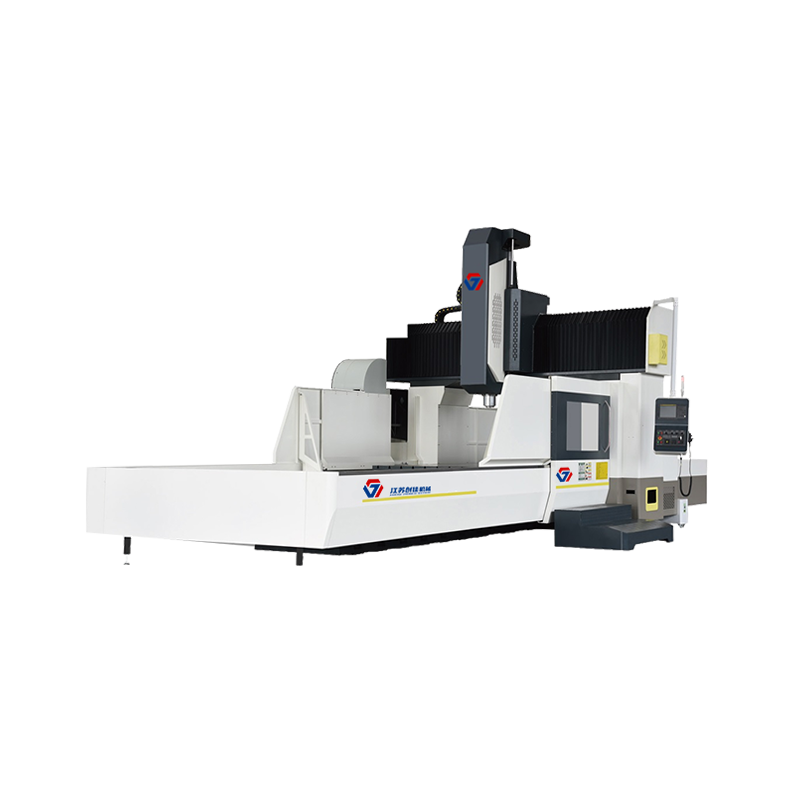
Машина имеет конструкцию, состоящую из фиксированной портальной рамы и подвижного стола на станине. Интегрированная конструкция балочной колонны об...
См. детали
Трехосная опорная поверхность этой серии портальных обрабатывающих центров оснащена прочной роликовой линейной направляющей, которая проста в обслужив...
См. детали
Все права Jiangsu Chuangjia Machinery Co., LTD.
